Категории

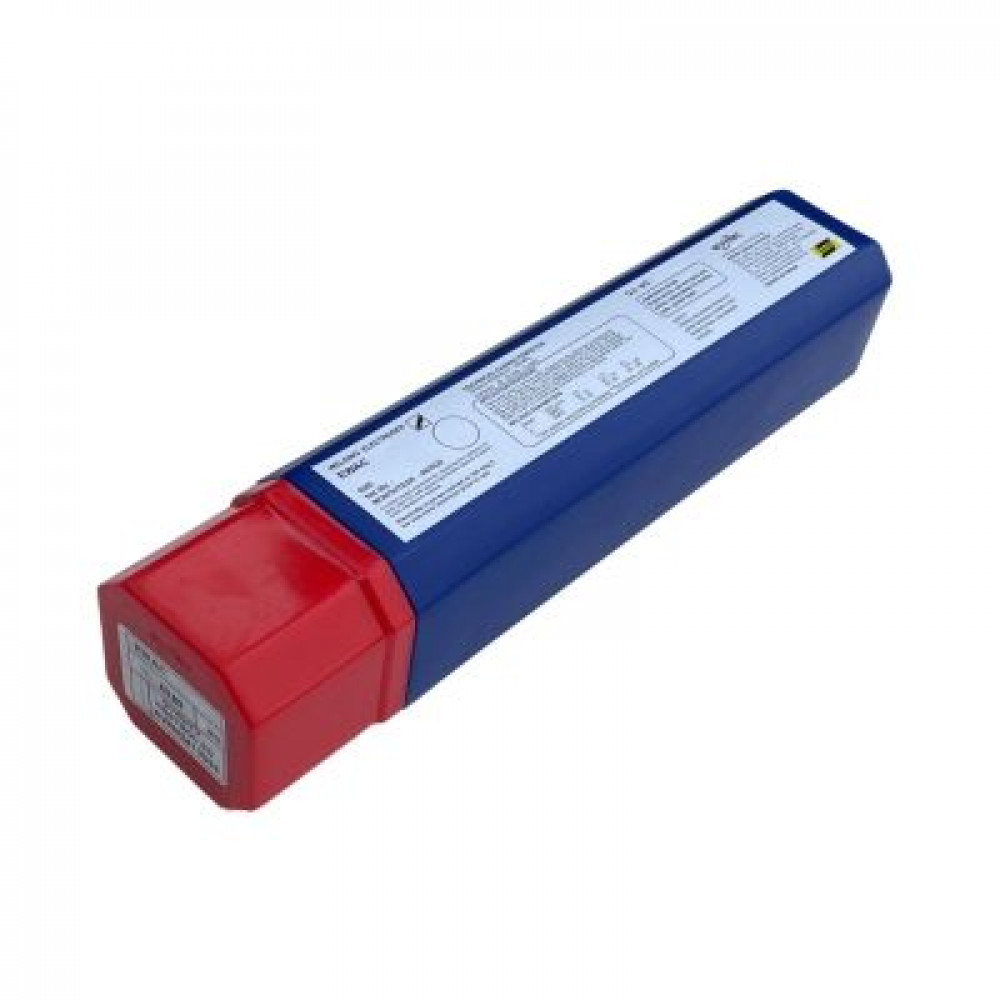
Электроды ESAB EWAC CI 421 d 4.0
0 руб.
Электроды ESAB EWAC CI 421 d 4.0
Популярный
Характеристики
| АртикулE4214 |
Информация о доставке
Нашли дешевле?
Введите адрес доставки
Описание
Сварочные электроды ESAB EWAC CI 421
Тип покрытия – основное с высоким содержанием графита Электрод с сердечником из железно-никелевого сплава, предназначенный для сварки, ремонта и заварки дефектов на постоянном токе обратной полярности и переменном токе изделий из серого,высокопрочного и ковкого чугуна, а также сварки чугуна со сталью. Наплавленный металл обладает более высокой прочностью, стойкостью к горячим трещинам и меньшей чувствительностью к загрязнениям в сравнении с EWAC CI 422. Данные электроды больше подходят для сварки серых чугунов, но при этом несколько уступают электродам EWAC CI 422 и EWAC CI 423 по сварочно-технологическим характеристикам. Поэтому их не рекомендуют применять для сварки изделий, когда доступ к зоне сварки является затрудненным. Сварка выполняется на холодную или с незначительным подогревом. Валики наплавлять только в продольном направлении без колебаний электрода участками длиной не более 50 мм. Немедленно после сварки валик рекомендуется проковать, пока наплавленный металл имеет тускло-красный цвет. Охлаждать максимально медленно, желательно в древесных опилках или теплом перлитном песке. Следующий валик можно наплавлять только после того, как изделие остыло до температуры ниже 65°С.
Тип покрытия – основное с высоким содержанием графита Электрод с сердечником из железно-никелевого сплава, предназначенный для сварки, ремонта и заварки дефектов на постоянном токе обратной полярности и переменном токе изделий из серого,высокопрочного и ковкого чугуна, а также сварки чугуна со сталью. Наплавленный металл обладает более высокой прочностью, стойкостью к горячим трещинам и меньшей чувствительностью к загрязнениям в сравнении с EWAC CI 422. Данные электроды больше подходят для сварки серых чугунов, но при этом несколько уступают электродам EWAC CI 422 и EWAC CI 423 по сварочно-технологическим характеристикам. Поэтому их не рекомендуют применять для сварки изделий, когда доступ к зоне сварки является затрудненным. Сварка выполняется на холодную или с незначительным подогревом. Валики наплавлять только в продольном направлении без колебаний электрода участками длиной не более 50 мм. Немедленно после сварки валик рекомендуется проковать, пока наплавленный металл имеет тускло-красный цвет. Охлаждать максимально медленно, желательно в древесных опилках или теплом перлитном песке. Следующий валик можно наплавлять только после того, как изделие остыло до температуры ниже 65°С.
Ключевые особенности:
- Ток: ~ / = (+)
- Пространственные положения при сварке: 1, 2, 3, 4, 6
- Напряжение холостого хода: 70 В
- Режимы прокалки: 180-220°С, 2 часа
Технические характеристики Электроды ESAB EWAC CI 421 d 4.0
| Артикул | E4214 |
|---|
Отзывы
-
Нет отзывов об этом товаре.
Вопросы и ответы
-
Еще не было вопросов
Наши контакты
Телефоны:
+7 (495) 645-91-31
+7 (495) 220-18-03
Факс: +7 (495) 220-18-03
Режим работы:
пн-чт с 9.00 до 17.30
пт с 9.00 до 17.00
сб, вс выходной.
Электронная почта:
zakaz@linksvar.com
Адрес магазина:
1-й Красковский проезд, 38Ас37
Рекомендуемые товары
-
-
-
Популярный
 На складе
Производитель: TECNA Верхнее изогнутое плечо TECNA 4871 800мм (тип С) для клещей 3322
0 руб.
-
Популярный Нет в наличии
 Нет в наличии
Производитель: HELVI Установка воздушно-плазменной резки Helvi Combi PC 302K
178 303 руб.


Вы смотрели